
ビュー: 0 著者: サイト編集者 公開時間: 2026-10-12 起源: サイト


産業用プレスの選択は、製造施設にとって大きな利益をもたらします。設備の仕様が不十分だと、必然的に金型の致命的な損傷や生産ラインの停止につながります。標準的な 1 点プレスまたは 2 点プレスでは、生産を拡大すると機械的な限界に達します。大型パネルのスタンピング、順送金型、および非対称部品は、中心からずれた重大な荷重を生成します。基本的な機械では、部品の品質を損なうことなくこれらの偏心力に対処することはできません。にアップグレードする 4 点メカニカルプレスは、 特定の製造プロファイルに厳密な幾何学的および運動学的必要性を表します。施設は、この機器を導入する前に、技術的な適合性、施設の準備状況、ベンダーの能力を評価する必要があります。このガイドでは、精度を維持し、工具を保護し、長期的な生産の安定性を確保するために、工場がいつ 4 点サスペンションに移行する必要があるかを正確に説明します。
オフセンター荷重の習得: 2 点システムで不均一な力の分布によりスライドの傾きが発生する大型の非対称部品をスタンピングする場合は、4 点メカニカル プレスが必須です。
金型寿命の延長: 4 点プレスは、巨大なベッド サイズにわたって厳密なスライド平行度を維持することにより、工具の摩耗とメンテナンスのダウンタイムを大幅に削減します。
材料の能力: スプリングバックを制御するために広範囲に分布する高トン数を必要とする先進高張力鋼 (AHSS) およびアルミニウム合金の形成に不可欠です。
実装の現実: 移行には、専用の基礎ピット、頭上のクリアランスの増加、自動化の統合のアップグレードなど、大規模な施設の準備が必要です。
調達戦略: 新しいオプションと再構築されたオプションの評価、および OEM サービス ネットワークの評価は、報道機関の技術仕様と同じくらい重要です。
目次
プレスの運動学は、力が駆動機構から工具にどのように伝達されるかを決定します。 2 点プレスでは、スライドに接続された 2 つのサスペンション ポイント、つまりピットマンを利用します。この設計は、ラムの下の中心にある対称的な荷重に適しています。ただし、 4 点メカニカル プレスは、 スライドのコーナー近くに配置された 4 つの異なるサスペンション ポイントを利用します。この幾何学的配置により、マシンの力の配分方法が根本的に変わります。四隅にわたる荷重分散の物理学により、ストローク全体を通じてスライドがボルスター プレートに対して平行に保たれます。スタンピングの力がラムを押し返すと、4 つのピットマンが均等にたわみに抵抗します。この多点サスペンションにより、広大なベッド領域全体で大量のトン数を処理できる、剛性の高い安定したプラットフォームが作成されます。運動エネルギーが均一に伝達され、高負荷時のスライドの横ずれを防ぎます。
2 点機械プレスでは、過度の偏心荷重がかかるとスライドが傾き、不均一な力の分布、金型の位置ずれ、工具の早期摩耗が発生することがあります。これらの問題は、パンチの損傷、部品の寸法の不一致、およびメンテナンスコストの増加につながる可能性があります。 4 点プレスは、より優れた荷重分散とスライドの安定性を提供し、大型金型や高トン数のスタンピング用途における転倒のリスクを軽減します。
タイロッド プレス フレームは、プリロードされたスチール ロッドを使用してクラウン、アップライト、ベッドを接続し、高い構造剛性と重荷重時のフレームの変形を制御します。溶接フレームは柔軟な構造を提供し、適切に設計された場合には信頼性の高いパフォーマンスを提供します。フレームの選択は、大型の頑丈なスタンピング プレスで一般的に使用されるタイロッド設計のトン数、剛性要件、製造コスト、精度のニーズによって決まります。
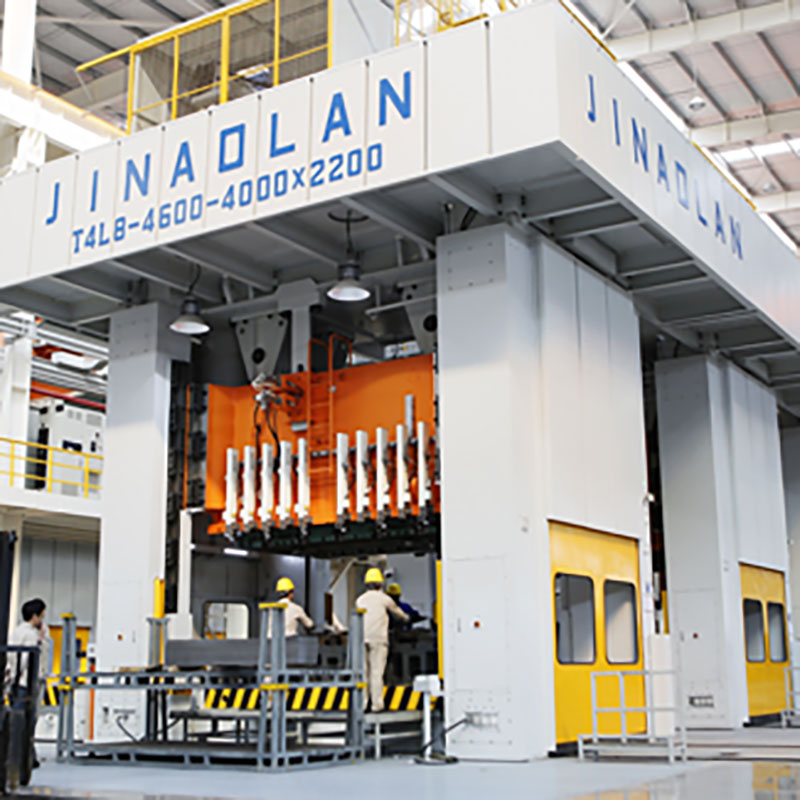
ベッドのサイズは、4 点サスペンション要件の主な指標として機能します。ベッドの左右の長さが 120 ~ 144 インチを超える場合、または前後の寸法に奥行きが必要な場合、4 点サスペンションは交渉の余地がありません。 2 人のピットマンでは、中央またはエッジをたわませずに巨大な滑り台のスパンを支えることはできません。マルチステーション順送ダイや大型トランスファーダイには大きなベッドサイズが必須です。自動車のボディパネル、家電製品のハウジング、航空宇宙用隔壁には、単一のツール内に複数の成形、ピアシング、トリミング ステーションが必要です。部品が金型を通過するにつれて、必要なトン数がベッド全体で変化します。 4 点セットアップは、精度を犠牲にすることなく、これらの複雑なマルチステーション操作を処理するために必要なサポート フットプリントを提供します。
大型順送金型を正常に実行するには、施設はプレスが特定の幾何学的基準を満たしていることを確認する必要があります。
スライドは、全荷重下でベッドの長さ 1 フィートあたり 0.002 インチ以内の平行度を維持する必要があります。
ボルスター プレートは、ダイのセンター ステーションの下での曲がりに耐えられる適切な厚さを備えている必要があります。
支柱は、スクラップの排出と自動化された部品の排出のために十分なクリアランスを提供する必要があります。
シャット高さは、将来のツール修正の余地を考慮しながら、施設の在庫にある最も高いダイに対応する必要があります。
すべてのプレス加工部品が完全に対称であるわけではありません。非対称の絞り加工、ブランキング加工、またはピアシング加工を行うと、トン数の中心がプレス ベッドの物理的な中心から自然に移動します。たとえば、車のドアのインナーパネルをスタンピングするには、一方の端を深く絞り、もう一方の端を浅くトリミングする必要があります。これにより、大きな偏心荷重が発生します。この金型を 2 点プレスで実行すると、機械は平行度を維持するのに苦労します。 4 点サスペンションは、これらの偏心荷重を機械的に軽減します。 4 隅の接続部が不均一な上向きの力に抵抗し、スライドを完全に平らに下降させます。ベッド全体にわたって BDC 精度を維持することで、しわや裂けたり、二次的な平坦化操作を必要とすることなく、非対称部品が正しく形成されることが保証されます。
材料科学は印刷機の選択に大きな影響を与えます。先進高張力鋼 (AHSS)、デュアルフェーズ (DP) 鋼、航空宇宙グレードのアルミニウム合金のスタンピングには、極めて大きな課題が伴います。これらの材料は、降伏および成形に大幅に高いトン数を必要とします。さらに、それらは深刻なスプリングバック傾向を示します。スプリングバックを制御するには、ストローク下部の広い領域に均等に分散された高いトン数を適用する必要があります。さらに、高張力材料をブランキングすると、大きなスナップスルー力が発生します。材料が破壊すると、蓄えられたエネルギーが突然放出され、逆トン数として知られる衝撃波がプレス機に伝わります。この衝撃を吸収するには、4 点機械プレスの巨大な質量、剛性、および均一な力の適用が必要です。軽量の機械は、連続的な AHSS ブランキングのストレスにより分解されてしまいます。
材料の降伏強度とプレス要件 |
|||
材質の種類 |
代表的な降伏強さ (MPa) |
逆トン数リスク |
推奨されるプレス構成 |
|---|---|---|---|
軟鋼(CQ/DQ) |
150~250 |
低い |
2点または4点 |
高強度低合金 (HSLA) |
300~550 |
適度 |
4点式(大型ベッド用) |
先端高張力鋼(AHSS) |
600 - 900+ |
高い |
4 点 (必須) |
マルテンサイト鋼 |
900 - 1500+ |
過激 |
油圧ダンパー付き 4 点式 |
4 点メカニカル プレスでは、一般に 8 点の全長スライド ガイド システムを使用して、正確なラムの位置合わせを維持し、横方向の動きを最小限に抑えます。適切なスライドガイドによりたわみが軽減され、プレス精度が向上し、金型の偏摩耗が防止されます。たわみが少なく、一貫した位置合わせが行われるため、バリ、材料欠陥、大量生産時のメンテナンスの必要性が軽減されます。
クランクシャフト ドライブは高速ブランキングや短いストロークの操作に一般的に使用されますが、偏心ギア ドライブは長いストロークと大きな成形エネルギーを必要とする大型プレスに好まれることがよくあります。どちらの構成でも、異なる力と速度の特性が得られます。適切な駆動システムを選択することで、成形性能、生産効率、装置の信頼性が向上します。
自動スタンピング システムは、コイル フィーダ、ロボット ハンドリング、および搬送メカニズムを統合して、生産性を向上させ、手作業を削減します。適切な側面開口部と互換性のある制御システムを備えた 4 点プレスは、ダイステーション間の効率的な材料移動をサポートします。プレス動作と自動化機器の間の正確な同期は、衝突を防止し、ダウンタイムを削減し、一貫した生産を維持するのに役立ちます。
エネルギー効率の高いスタンピング プレスは、高効率モーター、最適化された駆動システム、および適切な速度制御を使用して電力消費を削減します。可変周波数ドライブ (VFD) は、互換性のある構成で動作の柔軟性を向上させることができ、また、回生システムは減速中にエネルギーを回収することができます。消費電力とモーターの性能を評価することで、運用コストを削減し、長期的な効率を向上させることができます。
新しい 4 点機械プレスは、最新のフレーム設計、自動化互換性、およびメーカー保証を提供しますが、より高い初期投資が必要です。リビルト印刷機は、既存のフレーム、制御装置、機械コンポーネントをアップグレードすることで取得コストを削減できます。購入者は、決定を下す前に、機器の状態、精度要件、安全性準拠、メンテナンスコスト、予想される耐用年数を比較する必要があります。

高精度 4 点プレスは、一貫したスライドの位置合わせを維持し、スクラップを削減し、工具の摩耗を最小限に抑えることで、投資収益率 (ROI) の向上に役立ちます。スタンピングの精度が向上すると、二次仕上げ作業や計画外のダウンタイムも削減できます。これらの長期的な節約は、安定した大量生産をサポートしながら、設備コストの上昇を相殺するのに役立ちます。
プレス能力と生産効果の比較 |
||
特徴/能力 |
二点式メカニカルプレス |
四点メカニカルプレス |
|---|---|---|
サスペンションポイント |
2 つ (中央左、中央右) |
4 個 (コーナー取り付け) |
オフセンター耐荷重 |
低から中程度 |
非常に高い |
スライド転倒の危険性 |
高 (非対称ダイを使用) |
事実上排除 |
理想的なベッドのサイズ |
120インチ未満 |
120インチから300インチ以上 |
工具の摩耗率 |
偏心荷重下での加速 |
厳密な並列処理により最小化される |
最優秀アプリケーション |
対称ブランキング、小型順送金型 |
大型ボディパネル、AHSS、大型トランスファーダイ |
最初の購入は OEM 関係の始まりにすぎません。堅牢なアフターマーケット サポートとアクセス可能なサービス ネットワークの重要性を強調します。重量トン数のプレス機が停止すると、生産スケジュール全体が停止します。すぐに導入できる国内またはアクセスの良い OEM サービス技術者が必要です。ベンダーの平均修復時間 (MTTR) メトリクスと、リモート診断を提供する能力を評価します。地域に強力なサービス拠点を持つメーカーは、軽微な電気的故障が数週間に及ぶ壊滅的なダウンタイム事象にまで拡大することを防ぎます。
既製のソリューションが複雑なスタンピング要件に完全に適合することはほとんどありません。特定の製品ラインに合わせてマシンをカスタマイズするメーカーの能力を評価します。深絞り部品に対応するためにカスタムのストローク長を設計できますか?既存の金型在庫を受け入れるためにシャットハイトを変更できますか? OEM は、ウィンドウ サイズの変更、プレート加工の強化、および自動化統合ポイントのエンジニアリング能力を実証する必要があります。特定の搬送システムに合わせて印刷機を設計する意欲があれば、スムーズな設置と即座の生産効率が保証されます。
サプライチェーンの信頼性は、印刷機の稼働時間に直接影響します。独自のコンポーネントのリスクについて、潜在的なベンダーと話し合ってください。メーカーが知られていない独自の電子機器や特注で機械加工された摩耗部品に大きく依存している場合、重大なリスクに直面することになります。重要な交換部品の納期保証を要求します。交換用のクラッチ/ブレーキ アセンブリ、ブロンズ ブッシュ、ドライブ ギアを調達するのにどれくらい時間がかかるかを正確に把握しておく必要があります。空気圧、油圧、制御用の標準化された市販コンポーネントを利用する OEM は、より安全な長期投資を提供します。
最も要求の厳しい金型の正確なトン数中心、必要なベッド面積、スナップスルー力を計算します。
特定の荷重条件下で提案されたプレス フレームの有限要素解析 (FEA) を潜在的なメーカーにリクエストしてください。
包括的な施設監査を実施して、土壌耐力と基礎の準備が整っているかどうかを判断します。
現在の装置のスライドの傾きによって発生する金型メンテナンスの隠れたコストを定量化し、資本支出を正当化します。
A: 主な違いは、駆動機構とスライド間の接続の数にあります。 4 点プレスは 4 つのコーナー接続を利用し、2 点設計と比較して、中心から外れた荷重を処理し、広いベッド領域全体で厳格なスライド平行度を維持する優れた能力を提供します。
A: 広いベッド面積を必要とし、中心から外れた重度の荷重を処理するアプリケーションには、この装置が必ず必要です。これには、自動車のボディパネルのスタンピング、大型家電製品の製造、HVAC コンポーネント、および複雑なマルチステーション順送金型またはトランスファー金型の実行が含まれます。
A: 偏心した偏心荷重は、1 点または 2 点プレスでスライドの傾きやコッキングを引き起こします。このたわみによりダイ ガイド ピンが損傷し、公差外の部品が生成されます。 4 点プレスの 4 隅のサポートは、これらの不均一な力に抵抗し、金型の損傷を防ぎ、精度を維持します。
A: 4 点機械プレスは、特殊な用途では約 400 トンから開始できますが、最も一般的で重要なのは、通常 800 トンから 3,000 トン以上の重負荷範囲です。
A: 4 点プレスは、スライドの平行度を堅固に維持することで、パンチの不均一な摩耗やダイのせん断を防止します。この安定性により、必要な工具研ぎまでの時間が大幅に延長され、工具室の労働力が軽減され、工具全体のメンテナンスコストが削減されます。
A: これらの巨大な機械を設置するには、人工コンクリート基礎ピットが必要です。施設は土壌耐荷重試験を実施し、深く強化されたコンクリート基礎を設置する必要があります。多くの場合、動的な衝撃を吸収し、周囲の工場床を保護するために防振パッドが組み込まれています。


