
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


La selezione della stampa industriale comporta enormi rischi per gli impianti di produzione. Le specifiche insufficienti delle attrezzature portano inevitabilmente a danni catastrofici agli stampi e all'arresto delle linee di produzione. Le presse standard a punto singolo o a due punti raggiungono i limiti meccanici quando si aumenta la produzione. Lo stampaggio di pannelli di grandi dimensioni, gli stampi progressivi e le parti asimmetriche generano gravi carichi decentrati. Le macchine di base semplicemente non sono in grado di gestire queste forze eccentriche senza compromettere la qualità delle parti. L'aggiornamento a a La pressa meccanica a quattro punti rappresenta una rigorosa necessità geometrica e cinematica per profili di produzione specifici. Le strutture devono valutare l'idoneità tecnica, la preparazione della struttura e le capacità del fornitore prima di impegnarsi con questa attrezzatura. Questa guida esplora esattamente quando una fabbrica deve passare alla sospensione a quattro punti per mantenere la precisione, proteggere gli strumenti e garantire stabilità della produzione a lungo termine.
Padronanza del carico fuori centro: una pressa meccanica a quattro punti è obbligatoria quando si stampano parti grandi e asimmetriche in cui una distribuzione non uniforme della forza causerebbe il ribaltamento della slitta nei sistemi a due punti.
Estensione della durata dello stampo: mantenendo un rigoroso parallelismo delle slitte su letti di grandi dimensioni, le presse a quattro punti riducono drasticamente l'usura degli utensili e i tempi di fermo macchina per la manutenzione.
Capacità del materiale: essenziale per la formazione di acciai avanzati ad alta resistenza (AHSS) e leghe di alluminio che richiedono un tonnellaggio elevato distribuito su un'ampia area per controllare il ritorno elastico.
Realtà dell'implementazione: la transizione richiede una preparazione significativa della struttura, tra cui fosse di fondazione specializzate, una maggiore altezza libera e una migliore integrazione dell'automazione.
Strategia di approvvigionamento: la valutazione delle opzioni nuove rispetto a quelle ricostruite e la valutazione delle reti di assistenza OEM sono altrettanto cruciali quanto le specifiche tecniche della macchina da stampa.
Sommario
La cinematica della pressa determina il modo in cui la forza viene trasferita dal meccanismo di azionamento all'attrezzatura. Una pressa a due punti utilizza due punti di sospensione, o pitman, collegati alla diapositiva. Questo design funziona bene per carichi simmetrici centrati sotto il pistone. Tuttavia, a La pressa meccanica a quattro punti utilizza quattro distinti punti di sospensione posizionati vicino agli angoli dello scivolo. Questa disposizione geometrica cambia radicalmente il modo in cui la macchina distribuisce la forza. La fisica della distribuzione del carico sui quattro angoli garantisce che la guida rimanga parallela alla piastra di appoggio per tutta la corsa. Quando le forze di calpestio respingono il pistone, i quattro pitman resistono alla deflessione in modo uniforme. Questa sospensione multipunto crea una piattaforma rigida e stabile in grado di gestire un tonnellaggio massiccio su ampie aree del letto. L'energia cinetica si trasferisce in modo uniforme, impedendo alla slitta di spostarsi lateralmente sotto carico pesante.
Nelle presse meccaniche a due punti si può verificare il ribaltamento della slitta in caso di carichi decentrati eccessivi, causando una distribuzione non uniforme della forza, un disallineamento dello stampo e un'usura prematura degli utensili. Questi problemi possono portare a punzoni danneggiati, dimensioni delle parti incoerenti e maggiori costi di manutenzione. Le presse a quattro punti offrono una migliore distribuzione del carico e stabilità della slitta, riducendo i rischi di ribaltamento nelle applicazioni di stampaggio con stampi di grandi dimensioni e ad alto tonnellaggio.
I telai per presse a tiranti utilizzano barre di acciaio precaricate per collegare la corona, i montanti e il basamento, garantendo un'elevata rigidità strutturale e una deformazione controllata del telaio sotto carichi pesanti. I telai saldati offrono una struttura flessibile e possono fornire prestazioni affidabili se progettati correttamente. La scelta del telaio dipende dal tonnellaggio, dai requisiti di rigidità, dai costi di produzione e dalle esigenze di precisione, con i design dei tiranti comunemente utilizzati nelle presse per stampaggio di grandi dimensioni e per carichi pesanti.
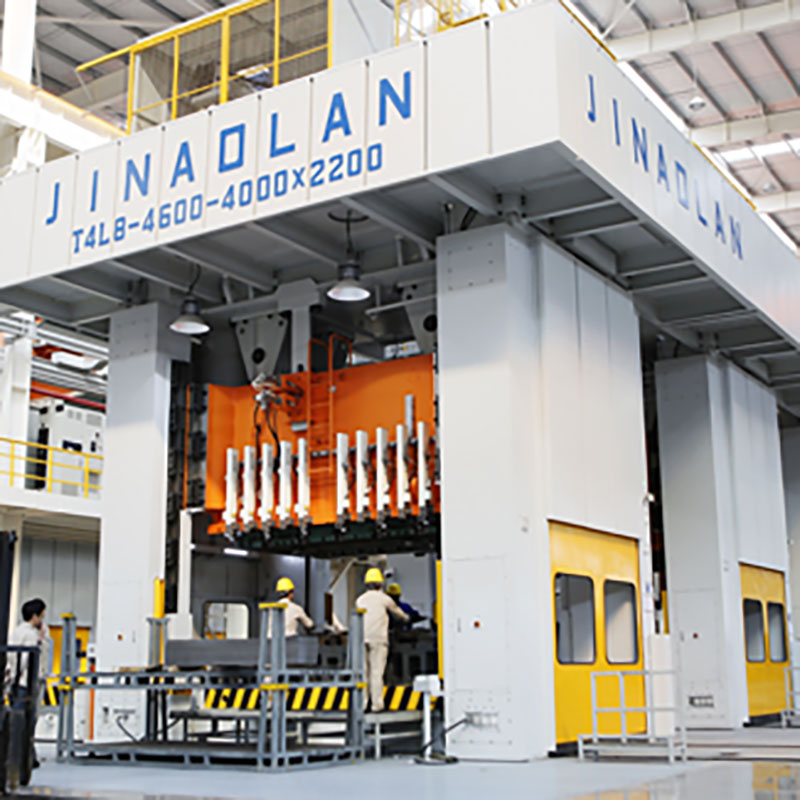
Le dimensioni del letto fungono da indicatore principale per i requisiti di sospensione a quattro punti. Quando un letto supera i 120-144 pollici da sinistra a destra o richiede dimensioni profonde dalla parte anteriore a quella posteriore, la sospensione a quattro punti diventa non negoziabile. Due pitman semplicemente non possono sostenere la campata di un enorme scivolo senza consentire al centro o ai bordi di deviare. Le dimensioni del letto di grandi dimensioni sono obbligatorie per gli stampi progressivi multistazione e gli stampi a trasferimento di grandi dimensioni. I pannelli della carrozzeria automobilistica, gli alloggiamenti degli elettrodomestici e le paratie aerospaziali richiedono più stazioni di formatura, perforazione e rifilatura all'interno di un unico strumento. Man mano che la parte si muove attraverso lo stampo, i requisiti di tonnellaggio si spostano lungo il letto. Una configurazione a quattro punti fornisce il supporto necessario per gestire queste complesse operazioni multistazione senza sacrificare la precisione.
Per gestire con successo stampi progressivi di grandi dimensioni, le strutture devono garantire che la macchina da stampa soddisfi criteri geometrici specifici:
La guida deve mantenere il parallelismo entro 0,002 pollici per piede di lunghezza del letto a pieno carico.
La piastra di sostegno deve avere uno spessore adeguato per resistere alla piegatura sotto le stazioni centrali dello stampo.
I montanti devono fornire spazio sufficiente per lo smaltimento degli scarti e l'espulsione automatizzata dei pezzi.
L'altezza chiusa deve accogliere lo stampo più alto nell'inventario della struttura, lasciando spazio per future modifiche agli strumenti.
Non tutte le parti stampate sono perfettamente simmetriche. Le operazioni asimmetriche di imbutitura, tranciatura o perforazione spostano naturalmente il centro del tonnellaggio lontano dal centro fisico del piano della pressa. Ad esempio, lo stampaggio del pannello interno della portiera di un'auto richiede un'imbutitura profonda su un'estremità e una rifinitura superficiale sull'altra. Ciò crea un grave carico eccentrico. Se esegui questa trafila con una pressa a due punti, la macchina farà fatica a mantenere il parallelismo. La sospensione a quattro punti contrasta meccanicamente questi carichi eccentrici. I quattro collegamenti angolari resistono alle forze irregolari verso l'alto, costringendo lo scivolo a scendere perfettamente in piano. Il mantenimento della precisione del BDC sull'intero piano garantisce che le parti asimmetriche si formino correttamente senza grinze, strappi o operazioni di appiattimento secondarie.
La scienza dei materiali influenza fortemente la selezione della stampa. Lo stampaggio di acciai avanzati ad alta resistenza (AHSS), acciai a doppia fase (DP) e leghe di alluminio di grado aerospaziale introduce sfide estreme. Questi materiali richiedono un tonnellaggio significativamente più elevato per la resa e la formatura. Inoltre, mostrano forti tendenze al ritorno elastico. Il controllo del ritorno elastico richiede l'applicazione di un tonnellaggio elevato distribuito uniformemente su un'ampia area nella parte inferiore della corsa. Inoltre, la tranciatura di materiali ad alta resistenza genera enormi forze di snap-through. Quando il materiale si frattura, l'improvviso rilascio dell'energia immagazzinata invia un'onda d'urto attraverso la pressa, nota come tonnellaggio inverso. Per assorbire questo shock sono necessarie la massa, la rigidità e l'applicazione uniforme della forza di una pressa meccanica a quattro punti. Le macchine più leggere si distruggeranno sotto lo stress della continua tranciatura AHSS.
Resistenza allo snervamento del materiale rispetto ai requisiti della pressa |
|||
Tipo materiale |
Carico di snervamento tipico (MPa) |
Rischio di inversione del tonnellaggio |
Configurazione della stampante consigliata |
|---|---|---|---|
Acciaio dolce (CQ/DQ) |
150 - 250 |
Basso |
Due punti o quattro punti |
Bassolegato ad alta resistenza (HSLA) |
300 - 550 |
Moderare |
Quattro punti (per letti grandi) |
Acciaio avanzato ad alta resistenza (AHSS) |
600 - 900+ |
Alto |
Quattro punti (obbligatorio) |
Acciai martensitici |
900 - 1500+ |
Estremo |
Quattro punti con ammortizzatori idraulici |
Le presse meccaniche a quattro punti utilizzano comunemente sistemi di guida delle slitte a 8 punti su tutta la lunghezza per mantenere un allineamento accurato del pistone e ridurre al minimo il movimento laterale. Una corretta guida della slitta riduce la deflessione, migliora la precisione di stampaggio e previene l'usura irregolare dello stampo. La bassa deflessione e l'allineamento coerente aiutano a ridurre bave, difetti dei materiali e requisiti di manutenzione durante la produzione di volumi elevati.
Le trasmissioni dell'albero a gomiti sono comunemente utilizzate per operazioni di tranciatura ad alta velocità e corse più brevi, mentre le trasmissioni a ingranaggi eccentrici sono spesso preferite per presse di grandi dimensioni che richiedono corse più lunghe e notevole energia di formatura. Entrambe le configurazioni offrono diverse caratteristiche di forza e velocità. La scelta del sistema di azionamento appropriato migliora le prestazioni di formatura, l'efficienza della produzione e l'affidabilità delle apparecchiature.
I sistemi di stampaggio automatizzati integrano alimentatori di bobine, movimentazione robotizzata e meccanismi di trasferimento per migliorare la produttività e ridurre le operazioni manuali. Le presse a quattro punti con aperture laterali adeguate e sistemi di controllo compatibili supportano un movimento efficiente del materiale tra le stazioni di fustellatura. La sincronizzazione accurata tra il movimento della stampante e le apparecchiature di automazione aiuta a prevenire collisioni, ridurre i tempi di inattività e mantenere una produzione coerente.
Le presse per stampaggio ad alta efficienza energetica utilizzano motori ad alta efficienza, sistemi di azionamento ottimizzati e controlli di velocità adeguati per ridurre il consumo di elettricità. Gli azionamenti a frequenza variabile (VFD) possono migliorare la flessibilità operativa in configurazioni compatibili, mentre i sistemi rigenerativi possono recuperare energia durante la decelerazione. La valutazione del consumo energetico e delle prestazioni del motore aiuta a ridurre i costi operativi e a migliorare l’efficienza a lungo termine.
Le nuove presse meccaniche a quattro punti offrono design del telaio moderno, compatibilità con l’automazione e garanzie del produttore, ma richiedono un investimento iniziale più elevato. Le macchine da stampa ricostruite possono ridurre i costi di acquisizione aggiornando i telai, i controlli e i componenti meccanici esistenti. Gli acquirenti dovrebbero confrontare le condizioni delle apparecchiature, i requisiti di precisione, la conformità alla sicurezza, i costi di manutenzione e la durata di servizio prevista prima di prendere una decisione.

Le presse a quattro punti ad alta precisione aiutano a migliorare il ritorno sull'investimento (ROI) mantenendo un allineamento coerente delle slitte, riducendo gli scarti e minimizzando l'usura degli utensili. Una migliore precisione di stampaggio può anche ridurre le operazioni di finitura secondarie e i tempi di fermo macchina non pianificati. Questi risparmi a lungo termine aiutano a compensare i costi più elevati delle apparecchiature, supportando al tempo stesso una produzione stabile e di grandi volumi.
Confronto tra le capacità della macchina da stampa e l'impatto sulla produzione |
||
Caratteristica/Capacità |
Pressa meccanica a due punti |
Pressa meccanica a quattro punti |
|---|---|---|
Punti di sospensione |
Due (Centro-sinistra, Centro-destra) |
Quattro (montato ad angolo) |
Capacità di carico fuori centro |
Da basso a moderato |
Eccezionalmente alto |
Rischio di ribaltamento delle diapositive |
Alto (con matrici asimmetriche) |
Praticamente eliminato |
Dimensione ideale del letto |
Sotto i 120 pollici |
Da 120 pollici a 300+ pollici |
Tasso di usura degli utensili |
Accelerato sotto carichi eccentrici |
Ridotto al minimo a causa del rigoroso parallelismo |
Migliore applicazione |
Tranciatura simmetrica, stampi progressivi più piccoli |
Pannelli del corpo di grandi dimensioni, AHSS, matrici di trasferimento di grandi dimensioni |
L'acquisto iniziale è solo l'inizio del rapporto OEM. Sottolineare l’importanza di un solido supporto post-vendita e di reti di servizi accessibili. Quando una pressa di grosso tonnellaggio si guasta, si interrompe l’intero programma di produzione. Hai bisogno di tecnici dell'assistenza OEM nazionali o altamente accessibili che possano intervenire immediatamente. Valutare i parametri del tempo medio di riparazione (MTTR) del fornitore e la sua capacità di fornire diagnostica remota. Un produttore con una forte presenza di servizi a livello regionale impedisce che piccoli guasti elettrici si trasformino in eventi catastrofici di inattività di più settimane.
Le soluzioni standard raramente soddisfano perfettamente requisiti di stampaggio complessi. Valuta la capacità del produttore di personalizzare la macchina per le tue linee di prodotti specifiche. Possono progettare lunghezze di corsa personalizzate per accogliere parti imbutite? Possono modificare le altezze chiuse per accettare il tuo inventario di matrici esistente? L'OEM deve dimostrare la capacità ingegneristica di modificare le dimensioni delle finestre, rafforzare la lavorazione delle piastre e i punti di integrazione dell'automazione. La disponibilità a progettare la macchina da stampa in base al vostro specifico sistema di trasferimento garantisce un'installazione senza intoppi e un'efficienza produttiva immediata.
L'affidabilità della catena di fornitura ha un impatto diretto sui tempi di attività della macchina da stampa. Discutere il rischio dei componenti proprietari con potenziali fornitori. Se un produttore fa molto affidamento su componenti elettronici proprietari oscuri o su parti soggette ad usura lavorate su misura, si corrono gravi rischi. Richiedi tempi di consegna garantiti per le parti di ricambio critiche. È necessario sapere esattamente quanto tempo è necessario per procurarsi gruppi frizione/freno di ricambio, boccole in bronzo e ingranaggi di trasmissione. Gli OEM che utilizzano componenti standardizzati e disponibili in commercio per la pneumatica, l'idraulica e i controlli offrono un investimento a lungo termine molto più sicuro.
Calcola il centro esatto del tonnellaggio, l'area del letto richiesta e le forze di sgancio per lo stampo più impegnativo.
Richiedi ai potenziali produttori un'analisi degli elementi finiti (FEA) del telaio della pressa proposto nelle tue specifiche condizioni di carico.
Condurre un audit completo della struttura per determinare la capacità portante del terreno e la preparazione delle fondazioni.
Quantificare i costi nascosti della manutenzione degli stampi causati dal ribaltamento delle slitte nella vostra attuale attrezzatura per giustificare la spesa in conto capitale.
R: La differenza principale sta nel numero di collegamenti tra il meccanismo di azionamento e la slitta. Una pressa a quattro punti utilizza quattro connessioni angolari, offrendo una capacità superiore di gestire carichi decentrati e mantenere un rigoroso parallelismo di scorrimento su aree del letto massicce rispetto a un design a due punti.
R: Le applicazioni che richiedono ampie superfici del letto e la movimentazione di carichi decentrati pesanti richiedono rigorosamente questa attrezzatura. Ciò include lo stampaggio di pannelli di carrozzeria automobilistica, la produzione di grandi elettrodomestici, componenti HVAC e la gestione di complessi stampi progressivi o di trasferimento multistazione.
R: I carichi eccentrici e fuori centro causano il ribaltamento o l'armamento del carrello nelle presse a uno o due punti. Questa deflessione danneggia i perni di guida dello stampo e produce parti fuori tolleranza. Il supporto sui quattro angoli di una pressa a quattro punti resiste a queste forze irregolari, prevenendo danni allo stampo e mantenendo la precisione.
R: Anche se le presse meccaniche a quattro punti possono iniziare con un peso iniziale di circa 400 tonnellate per applicazioni specializzate, sono più comuni e critiche nella gamma dei carichi pesanti, che in genere vanno da 800 tonnellate fino a oltre 3.000 tonnellate.
R: Mantenendo il rigido parallelismo della slitta, le presse a quattro punti prevengono l'usura irregolare del punzone e il taglio dello stampo. Questa stabilità estende significativamente il tempo che intercorre tra le affilature necessarie degli utensili, riducendo la manodopera in sala utensili e abbassando i costi complessivi di manutenzione degli utensili.
R: L'installazione di queste enormi macchine richiede fosse di fondazione in cemento armato. Le strutture devono condurre test di resistenza del terreno e installare basi profonde e fortemente rinforzate in cemento, spesso incorporando cuscinetti di isolamento dalle vibrazioni per assorbire gli shock dinamici e proteggere il pavimento della fabbrica circostante.


