
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


Un mauvais calcul de la capacité de la presse comporte de graves risques financiers et opérationnels. Le sous-dimensionnement d'une machine entraîne une défaillance catastrophique du châssis, des moteurs bloqués et des outils brisés. Un surdimensionnement entraîne un gaspillage d’investissements et une consommation d’énergie excessive. Les directeurs d’usine et les ingénieurs de fabrication sont confrontés à un exercice d’équilibre strict. Vous devez aligner les exigences de production actuelles sur l’évolutivité future sans surcapitaliser. La limite d'élasticité des matériaux, les dimensions des pièces et la complexité de l'outillage dictent tous vos besoins en équipement.
Nous décomposerons un cadre technique pour sélection du tonnage de la presse électrique . Ce guide évalue les seuils opérationnels, les exigences des installations et les limites d'application d'un Presse électrique de 200 tonnes par rapport aux alternatives de 400 et 600 tonnes. Vous apprendrez à adapter les spécifications de la machine aux exigences des matrices, à contrôler la déflexion du châssis et à planifier l'infrastructure des installations à usage intensif.
Le calcul du tonnage nécessite une marge : calculez toujours le tonnage de base requis pour le matériau et l'opération spécifiques, puis ajoutez une marge de sécurité minimale de 20 % pour tenir compte de l'usure des outils et des variations de matériaux.
Adaptez le tonnage à l'outillage, pas seulement au matériau : les matrices progressives et le chargement décentré nécessitent un tonnage et une rigidité de cadre nettement plus élevés que le découpage simple à une seule station.
L'infrastructure des installations dicte la faisabilité : La mise à niveau d'une presse de 200 tonnes vers une presse de 400 ou 600 tonnes modifie fondamentalement les exigences de charge au sol, nécessitant souvent des fosses de fondation personnalisées et un gréement spécialisé.
La déflexion est l'ennemi de la précision : des presses à tonnage plus élevé sont nécessaires non seulement pour la force pure, mais aussi pour minimiser la déflexion du châssis lors du travail avec des matériaux à haute résistance, garantissant ainsi la cohérence des pièces et prolongeant la durée de vie des matrices.
Les systèmes de contrôle génèrent de la valeur : au-delà de la puissance brute, un contrôle moderne et constant de la pression et une facilité d'utilisation déterminent le retour sur investissement à long terme des presses à usage intensif.
Table des matières
Le calcul du tonnage de la presse commence par le périmètre de coupe, l'épaisseur du matériau et la résistance au cisaillement. Pour le découpage et le poinçonnage, la formule de base est Force = Périmètre de coupe × Épaisseur du matériau × Résistance au cisaillement. Cela fournit une estimation initiale de la force, qui doit être ajustée en fonction des conditions d'outillage, des variations de matériaux et des exigences réelles de production.
L'épaisseur, la résistance et la profondeur de formage du matériau affectent directement les exigences en matière de tonnage des presses à emboutir. Les métaux plus épais et les aciers à haute résistance nécessitent généralement une plus grande force de formage, tandis que l'emboutissage profond exige également une longueur de course suffisante et un contrôle du serre-flan. Les ingénieurs doivent évaluer les propriétés des matériaux, la complexité de la formation et la force requise tout au long de la course avant de sélectionner la capacité de la presse.
Une marge de capacité de 20 à 30 % peut servir de ligne directrice préliminaire lors de la sélection du tonnage de la presse à emboutir. Par exemple, un besoin de formage de 160 tonnes peut justifier d’envisager une presse de 200 tonnes. Cette marge permet de s'adapter aux variations de matériaux, à l'usure des outils et aux conditions de production changeantes. La sélection finale doit également vérifier la courbe de force de presse, l'énergie disponible et les spécifications du fabricant.
Le tonnage inversé, également appelé choc instantané, se produit lorsque l'énergie stockée est soudainement libérée lors de la rupture du matériau lors du découpage ou du poinçonnage. Des chocs excessifs peuvent endommager les bâtis de la presse, les outils et les composants de la transmission. Une sélection appropriée de la presse, une construction de cadre rigide et des systèmes d'amortissement des chocs appropriés contribuent à réduire les vibrations, l'usure des équipements et les coûts de maintenance.
Les presses à estamper de 200 tonnes conviennent aux opérations moyennes de découpage, de poinçonnage, de perçage et de formage superficiel. Les applications courantes incluent les supports automobiles, les boîtiers électriques, les composants d'appareils électroménagers et les pièces générales en tôle. Ils offrent un équilibre pratique entre capacité de formage, taille de machine et efficacité de production pour de nombreux fabricants industriels.
Les presses de 200 tonnes acceptent généralement des matrices de petite à moyenne taille, en fonction des dimensions du lit et de la conception du châssis. De grandes matrices progressives ou un chargement inégal peuvent dépasser la capacité autorisée de la machine et provoquer une déviation du coulisseau ou un désalignement de l'outillage. Les ingénieurs doivent vérifier la taille du lit, les dimensions du vérin, le dégagement de la matrice et les limites de charge excentrée avant de sélectionner l'équipement.
Les presses mécaniques de 200 tonnes peuvent offrir des courses par minute (SPM) relativement élevées, ce qui les rend adaptées aux opérations d'emboutissage répétitives et à grand volume. Les alimentateurs et redresseurs de matériaux automatisés contribuent à optimiser la productivité. Cependant, la vitesse de production réelle dépend de la conception de la presse, de la longueur de course, de la complexité de l'outillage et des exigences de formage plutôt que du seul tonnage.
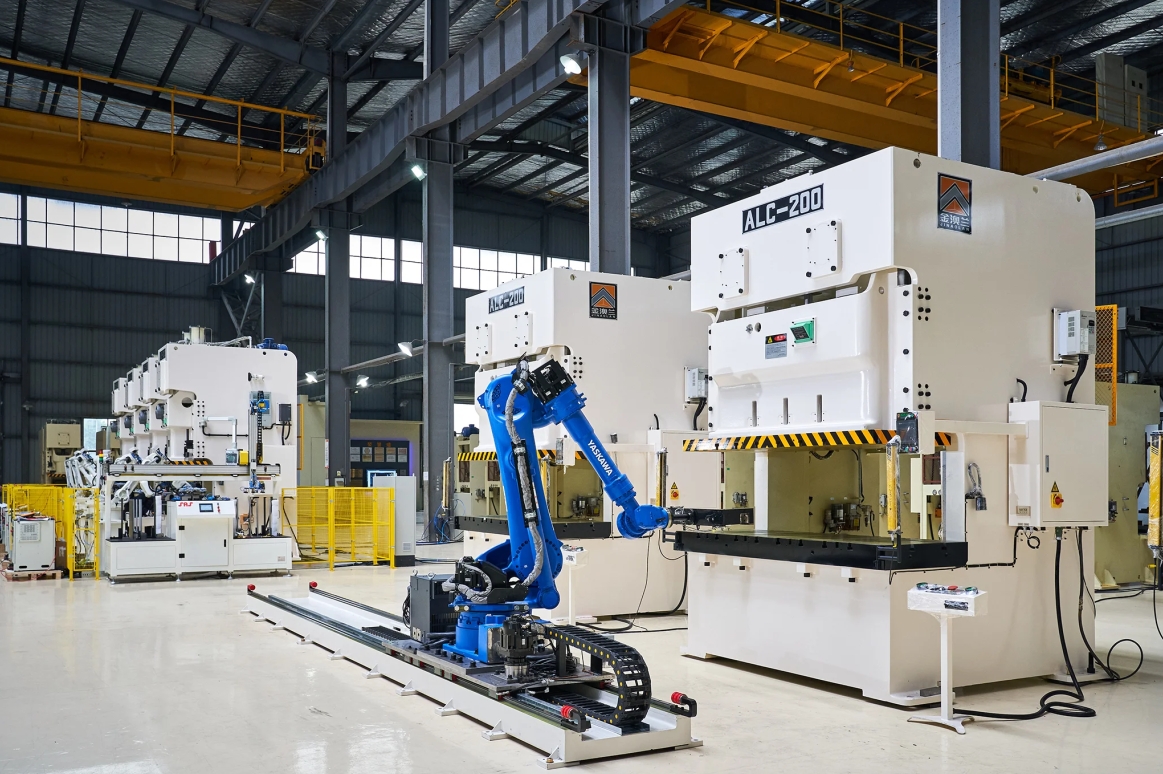
Le passage d'une presse de 200 tonnes à une presse de 400 tonnes convient lorsque la production implique des matériaux plus épais, de l'acier à haute résistance ou des matrices progressives complexes. Une presse de 400 tonnes offre une plus grande capacité de formage pour les opérations simultanées de découpage, de perçage et de pliage. La mise à niveau doit être basée sur les exigences calculées en tonnage, les dimensions de la matrice et les exigences de production.
Les presses de 400 tonnes dotées de cadres rigides et de systèmes avancés de guidage de coulisses peuvent mieux gérer les charges inégales générées par les matrices progressives. Une répartition adéquate de la charge permet de réduire la déflexion du vérin, le désalignement des outils et l'usure prématurée des matrices. Les ingénieurs doivent vérifier la capacité de chargement décentré autorisée de la machine pour maintenir la précision de l'estampage et la fiabilité de l'équipement.
Les bâtis de presse à côtés droits offrent une rigidité structurelle élevée et un contrôle amélioré de la déflexion pour l’emboutissage intensif. Les montants renforcés, les tirants préchargés et les guides coulissants de précision aident à maintenir le parallélisme du vérin au lit sous charge. Cette stabilité améliore la précision dimensionnelle, réduit la formation de bavures et prolonge la durée de vie des outils.
Les presses à estamper de 600 tonnes sont couramment utilisées pour les gros composants automobiles, les pièces d'appareils lourds et les opérations complexes de formage des métaux. Leur capacité de tonnage élevée prend en charge les applications exigeantes impliquant des matériaux épais, de grandes matrices et l'emboutissage profond. Un contrôle adéquat de la force permet de maintenir le flux de matière et de réduire les défauts de formage.
La longueur de course, la hauteur de fermeture et l'espace de la matrice sont des critères essentiels lors de la sélection d'une presse de 600 tonnes. Les composants de grande taille ou emboutis nécessitent une course du vérin, un dégagement pour les outils et un espace de retrait de pièces suffisants. Les ingénieurs doivent vérifier les dimensions de la matrice, la plage de réglage des coulisses et le dégagement de l'automatisation pour garantir une production efficace et un fonctionnement sûr.
Les presses de 600 tonnes nécessitent un équilibre minutieux entre la capacité de formage, la vitesse de course et la consommation d'énergie. Les presses mécaniques offrent un fonctionnement répétitif efficace, tandis que les systèmes servocommandés fournissent des profils de mouvement réglables pour un meilleur contrôle du formage. L'optimisation de la vitesse du vérin et la manutention automatisée des matériaux peuvent améliorer le débit de production et réduire la consommation d'énergie inutile.

Les presses mécaniques offrent des vitesses de production élevées et sont généralement adaptées au découpage, au poinçonnage et au formage superficiel. Les presses hydrauliques fournissent une force contrôlable tout au long de la course, ce qui les rend adaptées à l'emboutissage profond et au formage complexe. La sélection du bon système d'actionnement dépend de la profondeur de formage, des exigences de vitesse et du volume de production.
Les dimensions du lit de presse et du vérin doivent s'adapter à l'empreinte de l'outillage et fournir un support de charge adéquat. Une mauvaise adaptation des matrices peut entraîner une répartition inégale des forces, une déformation de l’outillage et une qualité de pièce incohérente. Les ingénieurs doivent vérifier les dimensions des supports, la taille des glissières, les dispositions de serrage et le jeu de la matrice avant d'acheter de l'équipement.
Capacité de la presse |
Type de cadre typique |
Applications appropriées |
Vitesse de production |
|---|---|---|---|
200 tonnes |
Cadre en C/côté droit |
Découpage, formage peu profond |
Généralement plus élevé |
400 tonnes |
Côté droit |
Filières progressives, formation moyenne |
Moyen |
600 tonnes |
Côté droit lourd/hydraulique |
Emboutissage, grands panneaux |
Généralement inférieur |
La vitesse de course réelle et la capacité de formage dépendent de la conception de la presse, de la technologie d'entraînement, de l'outillage et des conditions de fonctionnement.
La longueur de la course détermine la distance de déplacement du vérin, tandis que la hauteur de fermeture définit l'espace d'outillage disponible au bas de la course dans des conditions de réglage spécifiées. Les deux paramètres doivent correspondre aux exigences de hauteur de matrice, de profondeur de formage et de retrait des pièces. Un dégagement approprié évite les interférences avec les outils et permet des opérations d'estampage efficaces.
Les presses à estamper modernes utilisent des contrôleurs PLC, des interfaces IHM et des systèmes de surveillance pour améliorer la précision et l'efficacité opérationnelles. Des fonctionnalités telles que le contrôle de mouvement programmable sur les variateurs compatibles, le stockage des recettes, la surveillance du tonnage et les diagnostics de pannes contribuent à réduire le temps de configuration, à éviter les surcharges et à maintenir une qualité de production constante.
Cartographiez vos plus grandes empreintes de matrice et calculez la capacité de charge excentrée requise avant de sélectionner une taille de lit.
Installez des moniteurs de tonnage sur votre équipement existant pour capturer les données de force de base pour vos cycles de production actuels.
Embauchez un ingénieur en structure pour percer le sol de votre installation et vérifier la profondeur du béton pour l'installation de machines lourdes.
Demandez des rapports d'analyse par éléments finis (FEA) au fabricant de la presse pour vérifier les tolérances de déflexion du cadre sous charge maximale.
R : Un sous-dimensionnement d’une presse entraîne de graves pannes mécaniques. Le moteur calera et l'embrayage patinera sous la charge. Une déviation excessive du cadre se produit, ce qui entraîne un mauvais alignement du poinçon et de la matrice. Cela entraîne une usure rapide des outils, des ébavurages de pièces et, éventuellement, une fissuration catastrophique du cadre ou une destruction des matrices.
R : Vous calculez le tonnage de référence à l'aide d'une formule standard : Tonnage = (Longueur de coupe × Épaisseur du matériau × Résistance au cisaillement du matériau) / 2 000. Ajoutez toujours une marge de sécurité de 20 % à 30 % à cette référence pour tenir compte de l'usure des outils, des variations du matériau et de la longévité de la machine.
R : Cela n’est possible que pour des pièces de très petite taille et de faible épaisseur. L'emboutissage profond nécessite généralement un tonnage complet sur toute la course, ce qui favorise les presses hydrauliques. Elle dépasse souvent les capacités de longueur de course des presses mécaniques standard de 200 tonnes. Le formage profond pousse généralement les exigences vers des machines de 400 ou plus de 500 tonnes.
R : Une déviation excessive entraîne un désalignement du poinçon et de la matrice pendant la course. Ce désalignement entraîne une usure rapide de l’outil, une mauvaise qualité des pièces et éventuellement une défaillance de la matrice. Les cadres de tonnage plus élevé résistent mieux à la déflexion, maintiennent le parallélisme et assurent un contrôle constant de la pression sur l'ensemble de l'outillage.
R : Ces machines massives ne peuvent pas s’asseoir sur des planchers d’usine standard de 6 pouces. Ils nécessitent des fondations et des fosses en béton isolées et isolées. Ces fondations spécialisées absorbent les chocs opérationnels, empêchent le transfert de vibrations et supportent en toute sécurité l'immense poids statique de la machine et de ses outils.
R : Si la charge n'est pas centrée sous le vérin, la presse ne peut pas délivrer en toute sécurité son tonnage nominal maximum. Un chargement décentré, courant dans les matrices progressives, fait basculer la glissière. Cela risque d'entraîner une usure importante des bavures, des dommages au châssis et un désalignement des outils si la presse manque de rigidité adéquate.


