
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-12 Origine: Sito


Il calcolo errato della capacità della macchina da stampa comporta gravi rischi finanziari e operativi. Il sottodimensionamento di una macchina porta a guasti catastrofici del telaio, motori in stallo e attrezzature in frantumi. Il sovradimensionamento comporta uno spreco di investimenti e un consumo energetico eccessivo. I direttori degli stabilimenti e gli ingegneri di produzione devono affrontare un rigido equilibrio. È necessario allineare i requisiti di produzione attuali con la scalabilità futura senza sovracapitalizzare. Il carico di snervamento del materiale, le dimensioni delle parti e la complessità degli utensili determinano tutti le esigenze delle vostre attrezzature.
Analizzeremo un quadro tecnico per selezione del tonnellaggio della pressa elettrica . Questa guida valuta le soglie operative, i requisiti della struttura e i limiti di applicazione di a Pressa Power da 200 tonnellate rispetto alle alternative da 400 e 600 tonnellate. Imparerai come abbinare le specifiche della macchina ai requisiti dello stampo, controllare la deflessione del telaio e pianificare l'infrastruttura della struttura per carichi pesanti.
Il calcolo del tonnellaggio richiede un buffer: calcolare sempre il tonnellaggio di base richiesto per il materiale e l'operazione specifici, quindi aggiungere un margine di sicurezza minimo del 20% per tenere conto dell'usura dell'utensile e della variazione del materiale.
Adattamento del tonnellaggio all'attrezzatura, non solo al materiale: gli stampi progressivi e il caricamento decentrato richiedono un tonnellaggio e una rigidità del telaio significativamente più elevati rispetto alla semplice tranciatura a stazione singola.
L'infrastruttura della struttura determina la fattibilità: il passaggio da una pressa da 200 tonnellate a una da 400 o 600 tonnellate modifica radicalmente i requisiti di carico sul pavimento, spesso richiedendo fosse di fondazione personalizzate e attrezzature specializzate.
La deflessione è nemica della precisione: le presse a tonnellaggio più elevato sono necessarie non solo per la forza pura, ma per ridurre al minimo la deflessione del telaio quando si lavora con materiali ad alta resistenza, garantendo la consistenza delle parti e prolungando la durata dello stampo.
I sistemi di controllo generano valore: oltre alla potenza pura, il moderno controllo costante della pressione e la facilità d'uso determinano il ROI a lungo termine delle presse per carichi pesanti.
Sommario
Il calcolo del tonnellaggio della pressa inizia con il perimetro di taglio, lo spessore del materiale e la resistenza al taglio. Per la tranciatura e la punzonatura, la formula di base è Forza = Perimetro di taglio × Spessore del materiale × Resistenza al taglio. Ciò fornisce una stima iniziale della forza, che deve essere adattata alle condizioni degli utensili, alle variazioni dei materiali e ai requisiti di produzione effettivi.
Lo spessore, la resistenza e la profondità di formatura del materiale influiscono direttamente sui requisiti di tonnellaggio della pressa per stampaggio. I metalli più spessi e gli acciai ad alta resistenza richiedono generalmente una forza di formatura maggiore, mentre l'imbutitura profonda richiede anche una lunghezza della corsa e un controllo del premilamiera sufficienti. Gli ingegneri dovrebbero valutare le proprietà del materiale, la complessità della formatura e la forza richiesta durante tutta la corsa prima di selezionare la capacità della pressa.
Un margine di capacità del 20%–30% può servire come linea guida preliminare nella scelta del tonnellaggio della pressa per stampaggio. Ad esempio, un requisito di formatura di 160 tonnellate può giustificare la considerazione di una pressa da 200 tonnellate. Questo margine aiuta a tenere conto delle variazioni dei materiali, dell'usura degli utensili e delle mutevoli condizioni di produzione. La selezione finale deve inoltre verificare la curva della forza di stampa, l'energia disponibile e le specifiche del produttore.
Il tonnellaggio inverso, chiamato anche shock snap-through, si verifica quando l'energia immagazzinata viene rilasciata improvvisamente durante la frattura del materiale durante la tranciatura o la punzonatura. Un urto eccessivo può danneggiare i telai della pressa, gli utensili e i componenti della trasmissione. Una corretta selezione della macchina da stampa, una struttura rigida del telaio e adeguati sistemi di smorzamento degli urti aiutano a ridurre le vibrazioni, l'usura delle apparecchiature e i costi di manutenzione.
Le presse per stampaggio da 200 tonnellate sono adatte per operazioni di tranciatura, punzonatura, perforazione e formatura superficiale di medio livello. Le applicazioni comuni includono staffe automobilistiche, involucri elettrici, componenti di elettrodomestici e parti generali in lamiera. Offrono un equilibrio pratico tra capacità di formatura, dimensioni della macchina ed efficienza produttiva per molti produttori industriali.
Le presse da 200 tonnellate in genere ospitano stampi di piccole e medie dimensioni, a seconda delle dimensioni del basamento e del design del telaio. Matrici progressive di grandi dimensioni o un caricamento irregolare possono superare la capacità consentita della macchina e causare la deflessione della slitta o il disallineamento dell'utensileria. Gli ingegneri devono verificare le dimensioni del letto, le dimensioni del pistone, la distanza dello stampo e i limiti di carico fuori centro prima di selezionare l'attrezzatura.
Le presse meccaniche da 200 tonnellate possono offrire corse al minuto (SPM) relativamente elevate, rendendole adatte per operazioni di stampaggio ripetitive e ad alto volume. Gli alimentatori automatizzati e i raddrizzatori del materiale aiutano a massimizzare la produttività. Tuttavia, la velocità di produzione effettiva dipende dal design della pressa, dalla lunghezza della corsa, dalla complessità degli utensili e dai requisiti di formatura piuttosto che dal solo tonnellaggio.
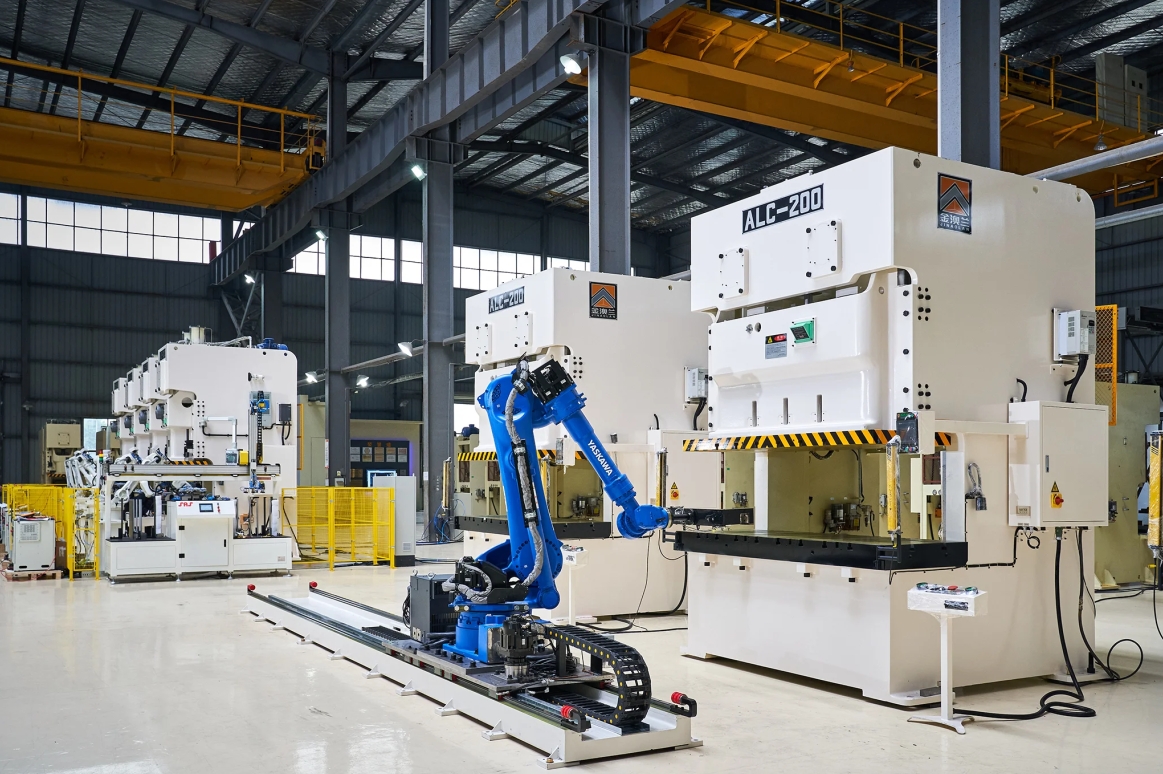
Il passaggio da una pressa da 200 tonnellate a una da 400 tonnellate è adatto quando la produzione coinvolge materiali più spessi, acciaio ad alta resistenza o stampi progressivi complessi. Una pressa da 400 tonnellate offre una maggiore capacità di formatura per operazioni simultanee di tranciatura, perforazione e piegatura. L'aggiornamento dovrebbe basarsi sui requisiti di tonnellaggio calcolati, sulle dimensioni dello stampo e sulle esigenze di produzione.
Le presse da 400 tonnellate con telai rigidi e sistemi avanzati di guida delle slitte possono gestire meglio i carichi irregolari generati dagli stampi progressivi. Una corretta distribuzione del carico aiuta a ridurre la deflessione del pistone, il disallineamento degli utensili e l'usura prematura dello stampo. Gli ingegneri dovrebbero verificare la capacità di carico decentrata consentita della macchina per mantenere la precisione di stampaggio e l'affidabilità dell'attrezzatura.
I telai della pressa a lato dritto offrono un'elevata rigidità strutturale e un migliore controllo della deflessione per lo stampaggio pesante. Montanti rinforzati, tiranti precaricati e guide di scorrimento di precisione aiutano a mantenere il parallelismo tra pistone e pianale sotto carico. Questa stabilità migliora la precisione dimensionale, riduce la formazione di bave e prolunga la durata degli utensili.
Le presse per stampaggio da 600 tonnellate sono comunemente utilizzate per componenti automobilistici di grandi dimensioni, parti di elettrodomestici pesanti e operazioni complesse di formatura dei metalli. La loro elevata capacità di tonnellaggio supporta applicazioni impegnative che coinvolgono materiali spessi, stampi di grandi dimensioni e imbutitura profonda. Un adeguato controllo della forza aiuta a mantenere il flusso del materiale e a ridurre i difetti di formatura.
La lunghezza della corsa, l'altezza di chiusura e lo spazio dello stampo sono fondamentali quando si seleziona una pressa da 600 tonnellate. I componenti grandi o imbutiti richiedono una corsa del pistone, spazio per gli utensili e spazio per la rimozione delle parti sufficienti. Gli ingegneri dovrebbero verificare le dimensioni dello stampo, l'intervallo di regolazione della slitta e lo spazio di automazione per garantire una produzione efficiente e un funzionamento sicuro.
Le presse da 600 tonnellate richiedono un attento bilanciamento tra capacità di formatura, velocità di corsa e consumo energetico. Le presse meccaniche offrono operazioni ripetitive efficienti, mentre i sistemi servoassistiti forniscono profili di movimento regolabili per un migliore controllo della formatura. L'ottimizzazione della velocità del pistone e la movimentazione automatizzata dei materiali possono migliorare la produttività e ridurre il consumo energetico non necessario.

Le presse meccaniche offrono velocità di produzione elevate e sono generalmente adatte per la tranciatura, la punzonatura e la formatura superficiale. Le presse idrauliche forniscono una forza controllabile durante tutta la corsa, rendendole adatte per l'imbutitura profonda e la formatura complessa. La scelta del giusto sistema di attuazione dipende dalla profondità di formatura, dai requisiti di velocità e dal volume di produzione.
Le dimensioni del basamento e del pistone della pressa devono adattarsi all'ingombro dell'attrezzatura e fornire un adeguato supporto del carico. Un abbinamento errato della matrice può causare una distribuzione non uniforme della forza, la deformazione dell'utensile e una qualità incoerente della parte. Gli ingegneri devono verificare le dimensioni del supporto, le dimensioni della slitta, le disposizioni di bloccaggio e lo spazio libero dello stampo prima di acquistare l'attrezzatura.
Premere Capacità |
Tipo di telaio tipico |
Applicazioni adatte |
Velocità di produzione |
|---|---|---|---|
200 tonnellate |
Telaio a C / Lato dritto |
Tranciatura, formatura superficiale |
Generalmente più alto |
400 tonnellate |
Lato dritto |
Trafile progressive, media formatura |
Medio |
600 tonnellate |
Pesante a sponde dritte/idraulico |
Imbutitura profonda, pannelli di grandi dimensioni |
Generalmente più basso |
La velocità effettiva della corsa e la capacità di formatura dipendono dal design della pressa, dalla tecnologia di azionamento, dagli utensili e dalle condizioni operative.
La lunghezza della corsa determina la distanza di spostamento del pistone, mentre l'altezza chiusa definisce lo spazio disponibile per gli utensili nella parte inferiore della corsa in condizioni di regolazione specificate. Entrambi i parametri devono corrispondere ai requisiti di altezza dello stampo, profondità di formatura e rimozione delle parti. Una distanza adeguata previene l'interferenza degli utensili e supporta operazioni di stampaggio efficienti.
Le moderne presse per stampaggio utilizzano controller PLC, interfacce HMI e sistemi di monitoraggio per migliorare la precisione e l'efficienza operativa. Funzionalità come il controllo del movimento programmabile su azionamenti compatibili, la memorizzazione delle ricette, il monitoraggio del tonnellaggio e la diagnostica dei guasti aiutano a ridurre i tempi di configurazione, prevenire sovraccarichi e mantenere una qualità di produzione costante.
Mappa le impronte più grandi dello stampo e calcola la capacità di carico decentrata richiesta prima di selezionare la dimensione del letto.
Installa i monitor del tonnellaggio sulle tue apparecchiature esistenti per acquisire i dati di forza di base per i tuoi cicli di produzione attuali.
Assumi un ingegnere strutturale per eseguire un carotaggio sul pavimento della tua struttura e verificare la profondità del calcestruzzo per l'installazione di macchinari pesanti.
Richiedere report di analisi degli elementi finiti (FEA) al produttore della pressa per verificare le tolleranze di deflessione del telaio sotto carico massimo.
R: Il sottodimensionamento di una macchina da stampa provoca gravi guasti meccanici. Il motore si fermerà e la frizione scivolerà sotto carico. Si verifica una deflessione eccessiva del telaio, che disallinea il punzone e la matrice. Ciò porta a una rapida usura dell'utensile, parti sbavate ed eventuali rotture catastrofiche del telaio o distruzione dello stampo.
R: Il tonnellaggio di riferimento viene calcolato utilizzando una formula standard: Tonnellaggio = (Lunghezza di taglio × Spessore del materiale × Resistenza al taglio del materiale) / 2000. Aggiungere sempre un margine di sicurezza dal 20% al 30% a questo valore di riferimento per tenere conto dell'usura dell'utensile, della variazione del materiale e della longevità della macchina.
R: È possibile solo per pezzi molto piccoli e di spessore sottile. L'imbutitura profonda richiede in genere il tonnellaggio completo durante l'intera corsa, il che favorisce le presse idrauliche. Spesso supera la capacità di lunghezza della corsa delle presse meccaniche standard da 200 tonnellate. La formatura profonda generalmente spinge i requisiti verso macchine da 400 o più di 500 tonnellate.
R: Una deflessione eccessiva causa il disallineamento del punzone e della matrice durante la corsa. Questo disallineamento porta a una rapida usura dell'utensile, a una scarsa qualità delle parti e al possibile guasto dello stampo. I telai di tonnellaggio più elevato resistono meglio alla deflessione, mantengono il parallelismo e forniscono un controllo costante della pressione attraverso l'attrezzatura.
R: Queste enormi macchine non possono stare sui pavimenti di fabbrica standard da 6 pollici. Richiedono fondazioni e pozzi in calcestruzzo ingegnerizzati e isolati. Queste fondazioni specializzate assorbono gli shock operativi, impediscono il trasferimento delle vibrazioni e supportano in modo sicuro l'immenso peso statico della macchina e dei suoi utensili.
R: Se il carico non è centrato sotto il pistone, la pressa non può erogare in sicurezza il suo tonnellaggio massimo nominale. Il caricamento decentrato, comune negli stampi progressivi, provoca il ribaltamento della slitta. Ciò rischia di provocare una grave usura dei lardoni, danni al telaio e disallineamento degli utensili se la pressa non dispone di un'adeguata rigidità.


