
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-12 Origine : Site


L'usure prématurée des matrices, les taux élevés de rejet de pièces et les temps d'arrêt imprévus nuisent à la rentabilité des opérations d'emboutissage de métaux à grande échelle. Lors de la manipulation de matrices progressives massives, les presses traditionnelles à cadre en C ne suffisent souvent pas sous de lourdes charges. Ils souffrent d'une déviation angulaire, communément connue dans les ateliers sous le nom d'effet « bâillement ». À mesure que le tonnage augmente, l’avant ouvert du cadre en C se plie vers le haut. Cette flexibilité structurelle désaligne le poinçon et la matrice, ébréchant les arêtes de coupe coûteuses et produisant des composants hors tolérance. La mise à niveau de la conception structurelle est la solution définitive pour éliminer cette déflexion. Les presses à côté droit utilisent une conception de cadre fermé à quatre piliers qui maintient un parallélisme strict entre le lit et le vérin. Cette intégrité structurelle garantit une répartition uniforme de la pression, élimine le bâillement angulaire et garantit une précision reproductible dans les applications à fort tonnage et à grand lit.
Supériorité structurelle : les presses à côté droit utilisent une conception de cadre fermé à quatre piliers qui élimine la déviation angulaire, garantissant une répartition uniforme de la pression sur les grandes matrices.
Durée de vie prolongée de l'outil : le parallélisme amélioré entre le banc et le vérin réduit considérablement l'usure latérale des broches de guidage et des arêtes de coupe, prolongeant directement la durée de vie des matrices progressives coûteuses.
Cohérence de la production : une vitesse constante et une cinématique de course contrôlée améliorent la qualité des pièces, réduisant spécifiquement les défauts tels que l'amincissement des parois latérales dans les applications d'emboutissage profond.
Compromis opérationnels : tout en offrant une précision, une rigidité et une sécurité de l'opérateur supérieures, les presses à côté droit nécessitent un encombrement plus important, une ingénierie de fondation spécialisée et présentent une accessibilité aux matrices plus restreinte que les presses ouvertes.
Table des matières
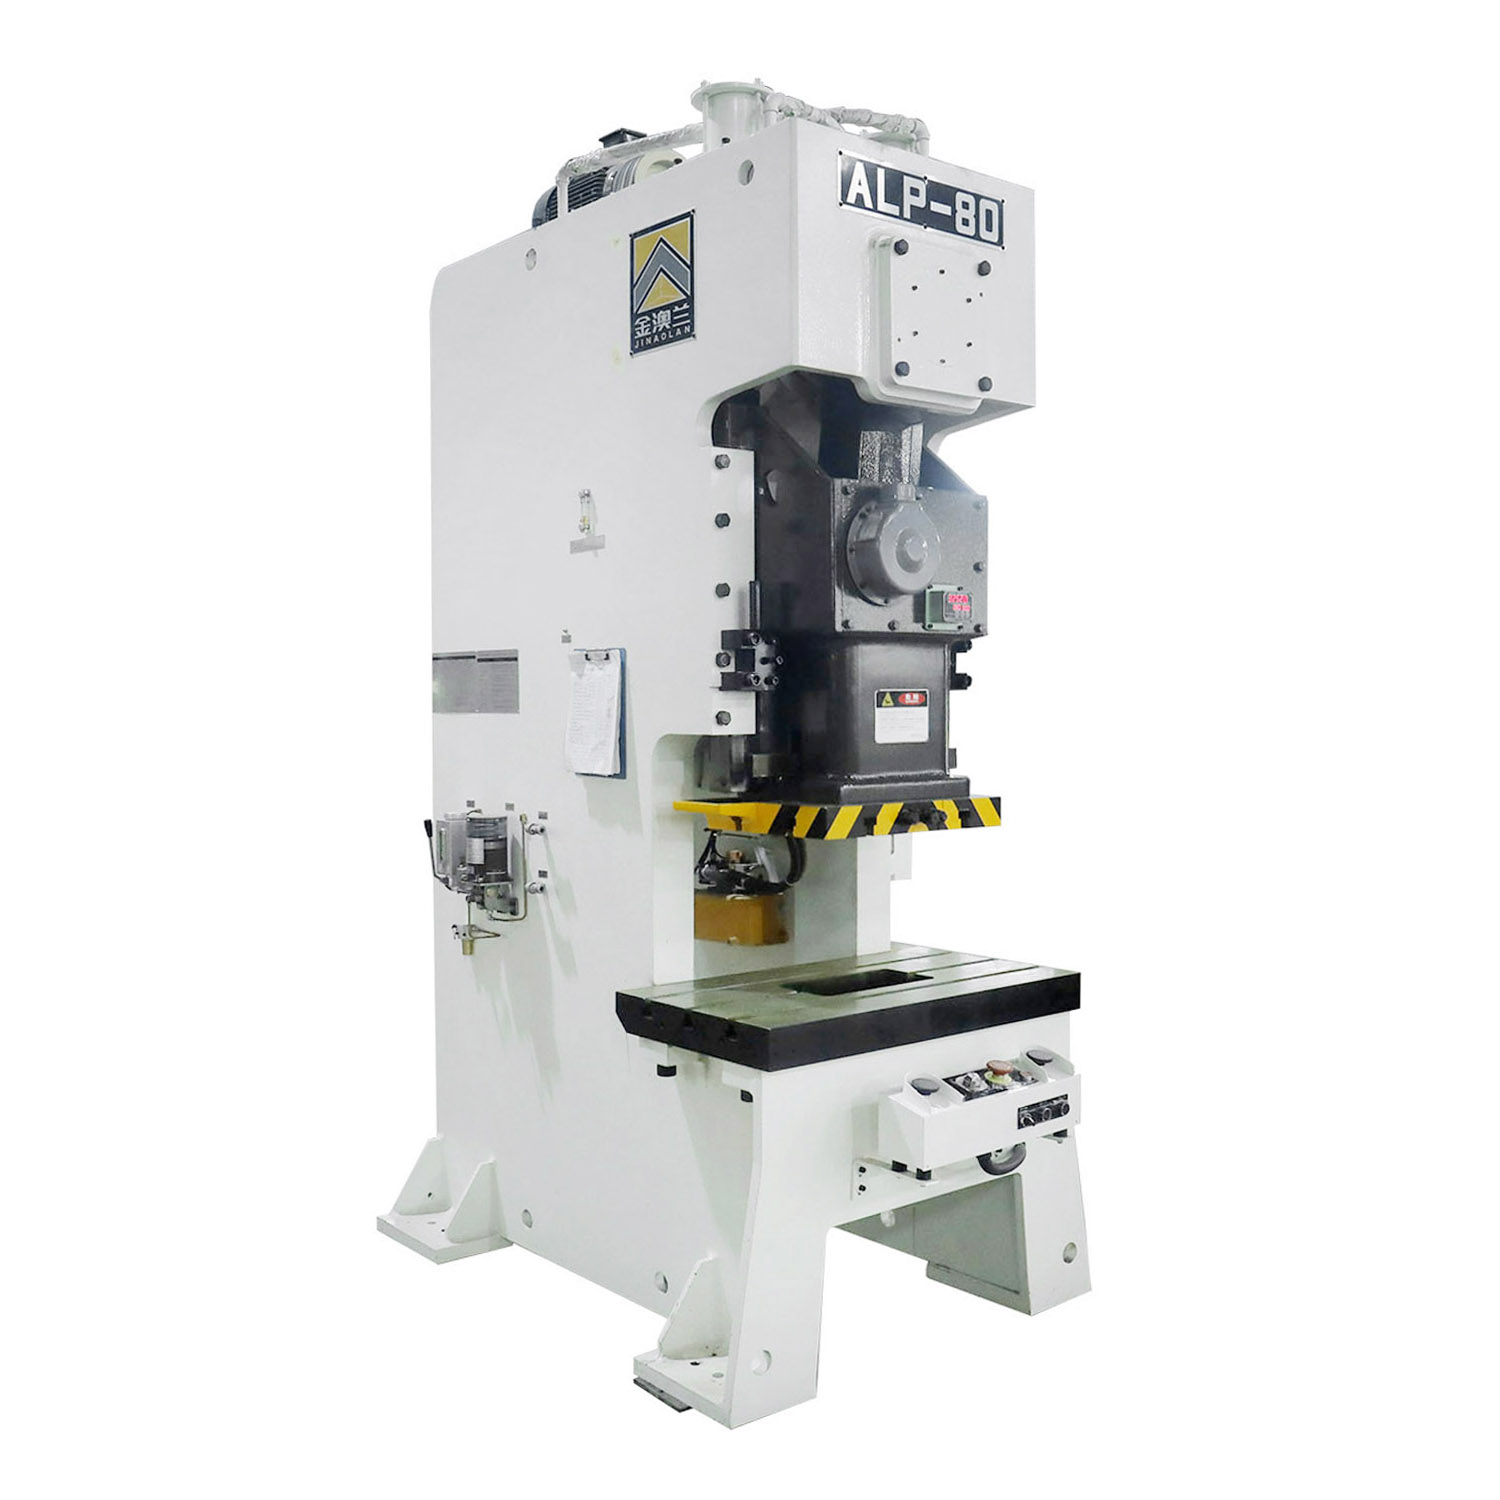
Les presses à côté droit utilisent une structure de cadre rigide et symétrique pour minimiser la déviation angulaire lors de l'emboutissage de gros tonnages. Contrairement aux presses à châssis en C, qui peuvent fléchir sous de lourdes charges, les conceptions à côté droit répartissent les forces plus uniformément grâce à des montants renforcés et des tirants préchargés. Cela améliore l'alignement du vérin sur le lit, réduit l'usure inégale de la matrice et permet une précision d'estampage constante.
Les presses à côté droit offrent une plus grande stabilité lors de la manipulation de charges décentrées dans de grandes matrices progressives. Plusieurs points de suspension et des systèmes de guidage de glissière robustes aident à répartir les forces inégales générées par les opérations de poinçonnage, de pliage et de formage. Cela réduit l'inclinaison du vérin, empêche le désalignement des outils et maintient une qualité constante des pièces pendant la production en grand volume.
Les presses à côté droit offrent généralement une rigidité de châssis plus élevée et une répartition du tonnage plus uniforme que les presses à châssis ouvert. Leur construction à cadre fermé minimise la déflexion et prend en charge les grandes matrices, les opérations à fort tonnage et l'emboutissage de précision. Les presses à châssis ouvert offrent un accès plus facile aux outils mais sont plus sensibles à la déformation angulaire sous des charges lourdes ou décentrées. La sélection du cadre approprié dépend du tonnage, des dimensions de la matrice et des exigences de précision.

Les mécanismes de guidage déterminent la stabilité horizontale du vérin. Les fabricants utilisent différentes conceptions pour obtenir cette stabilité, et le choix de la bonne dépend fortement de votre application d'estampage spécifique.
Gibs carrés à huit points : ceux-ci offrent un contrôle exceptionnel en capturant la diapositive aux quatre coins, d'avant en arrière et de gauche à droite. Ils offrent une résistance maximale aux chargements décentrés.
Gibs à six points : souvent trouvés dans les presses à côté droit légèrement plus petites, offrant un équilibre entre la gestion de la dilatation thermique et la stabilité latérale.
Guides à roulements à rouleaux : ils offrent une précision à faible frottement pour les applications à vitesse extrêmement élevée, telles que l'estampage de laminage de moteurs, où la dilatation thermique due au frottement doit être minimisée.
Des dégagements de lardon plus serrés empêchent le mouvement horizontal du coulisseau. Pendant la course de travail, le vérin ne peut pas se déplacer latéralement. Ce suivi rigide maintient précision de la presse à côté droit, même sous de lourdes charges latérales générées par des opérations lourdes de formage ou de perçage de cames. Des systèmes de lubrification appropriés alimentent continuellement ces larves en huile, maintenant un film hydrodynamique qui empêche le contact métal sur métal tout en maintenant des jeux aussi serrés que 0,0015 pouces.
Les presses hydrauliques à côté droit fournissent une force de formage contrôlée tout au long de la course, ce qui les rend adaptées à l'emboutissage profond et au formage complexe des métaux. La vitesse et le temps de séjour réglables contribuent à améliorer le flux de matériaux et à réduire les défauts. Les presses mécaniques à côté droit offrent des vitesses de production plus élevées et des mouvements reproductibles, ce qui les rend idéales pour le découpage, le perçage et le formage superficiel. Le meilleur choix dépend des exigences de formage, du volume de production et des besoins de précision.
Les presses à côté droit offrent une rigidité de châssis, une répartition de la charge et une précision d'estampage supérieures, mais offrent un accès latéral plus limité que les presses à châssis en C. Les systèmes d'alimentation automatisée et de changement rapide de matrice (QDC) contribuent à améliorer l'accessibilité et à réduire le temps de configuration. Une protection appropriée des machines, des verrouillages de sécurité et une manipulation automatisée sont essentiels pour protéger les opérateurs tout en maintenant une production efficace et de haute précision. Cela facilite la mise en œuvre de systèmes complets de barrières immatérielles et de protection physique.
Le parallélisme du lit au vérin est essentiel pour maintenir la précision de l'emboutissage sous de lourdes charges. Les tests dynamiques mesurent l'alignement du vérin pendant le fonctionnement réel, aidant ainsi à identifier la déflexion du cadre et la répartition inégale des forces. Un parallélisme approprié réduit l'usure des matrices, évite les erreurs dimensionnelles et garantit une qualité constante des pièces lors d'un emboutissage de haute précision.
La cinématique de course contrôle la vitesse et le mouvement du vérin tout au long du cycle d’emboutissage. Les presses à entraînement par liaison permettent un mouvement plus lent pendant le formage, tandis que les presses servo offrent une vitesse, une position et un temps de séjour programmables. La vitesse de formage contrôlée améliore le flux des matériaux, réduit les déchirures et l'amincissement et permet une production efficace de composants métalliques complexes.
Le contrôle des vibrations protège l’équipement et l’outillage d’emboutissage des forces d’impact excessives. Des châssis rigides, des tirants correctement tendus et des systèmes d'absorption des chocs contribuent à réduire le tonnage inversé, les vibrations de la machine et le bruit de fonctionnement. Une gestion efficace des vibrations prolonge la durée de vie de l’équipement, améliore la stabilité de l’emboutissage et réduit les besoins de maintenance.
Les presses à estamper de haute précision maintiennent un alignement constant du poinçon à la matrice, réduisant ainsi l'usure inégale, les dommages aux outils et la fréquence de maintenance. Les bâtis de machine rigides et le guidage précis des coulisses contribuent à prolonger la durée de vie des matrices, à minimiser les coûts de remplacement et à améliorer l'efficacité de la production lors de la fabrication de gros volumes.
L'équipement d'estampage de précision améliore la cohérence dimensionnelle et réduit les défauts tels que les bavures, les déchirures et le formage irrégulier. Un mouvement stable du vérin et une répartition uniforme de la charge permettent une meilleure capacité de processus (Cp/Cpk), des taux de rebut plus faibles et moins d'opérations de finition secondaire, aidant ainsi les fabricants à maintenir une qualité de produit constante.
Une bonne sélection de presses à estamper permet d’éviter les dommages à l’équipement, les temps d’arrêt excessifs et les coûts de production inutiles. Les fabricants doivent évaluer la rigidité du châssis, le tonnage requis, les caractéristiques de course, la compatibilité avec l'automatisation et les dépenses d'exploitation à long terme. Des calculs de capacité précis et une marge de sécurité technique appropriée améliorent la fiabilité des équipements et le retour sur investissement.
Pour les grandes matrices progressives et les applications à fort tonnage, l'intégrité structurelle d'une presse à côtés droits est une exigence non négociable. Il garantit une précision soutenue, la sécurité de l’opérateur et une efficacité opérationnelle à long terme. La mise à niveau à partir d'un cadre à espacement élimine la déviation angulaire destructrice qui ruine un outillage coûteux et provoque le rejet de pièces.
Évaluez vos exigences de charge excentrée maximale en fonction de vos matrices progressives les plus complexes pour déterminer la conception de lardon nécessaire.
Mesurez la surface de lit requise et assurez-vous que les dimensions de la presse s'adaptent à la croissance future des outils et à l'élimination automatisée des déchets.
Exigez des spécifications de parallélisme dynamique et des données de test de déflexion directement auprès du fabricant de la presse avant de signer un bon de commande.
Effectuez une analyse approfondie du tonnage et de la courbe d’énergie pour vos matrices spécifiques afin d’éviter de sous-dimensionner la presse et de provoquer une défaillance mécanique prématurée.
Évaluez les contraintes de vos installations, notamment la hauteur du plafond, la capacité de la grue et les exigences en matière de fondations, pour préparer correctement le site.
R : Les presses à côté droit utilisent une conception de châssis fermé à quatre piliers. Cette structure symétrique élimine la déviation angulaire sous de lourdes charges. Au lieu de s'ouvrir comme un cadre en C, un cadre latéral droit s'étire verticalement, gardant le bélier et le lit parfaitement parallèles pendant la course d'estampage.
R : En empêchant les mouvements latéraux et en maintenant un parallélisme strict, la presse arrête l'usure inégale des broches de guidage et des arêtes de coupe. Cet alignement précis prolonge considérablement les intervalles entre les affûtages des matrices et évite des dommages catastrophiques aux outils.
R : Choisissez une presse hydraulique lorsque votre application nécessite une pression constante sur toute la course, comme dans les opérations d'emboutissage profond. Choisissez une presse mécanique pour une précision à grande vitesse, un découpage et des coups par minute (SPM) plus élevés.
R : La taille de la matrice est limitée uniquement par les dimensions du lit et la capacité de tonnage spécifiques de la machine. Les presses à côté droit sont conçues pour un outillage massif, manipulant régulièrement des matrices progressives mesurant bien plus de 120 pouces de longueur et pesant des dizaines de milliers de livres.
R : Les techniciens utilisent des cellules de pesée de précision et des outils de mesure laser pendant la course d'estampage proprement dite. Celui-ci mesure la déflexion et l'alignement sous le tonnage de travail, fournissant ainsi une image fidèle de la précision plutôt que de simplement vérifier l'état de repos.
R : Oui. Les presses droites de précision à grande vitesse sont des normes industrielles pour la fabrication de tôles de moteurs et de composants électroniques. Ils présentent une résistance extrême aux vibrations, des dégagements de lardon ultra-serrés et une cinématique de curseur optimisée pour un cyclage rapide.


