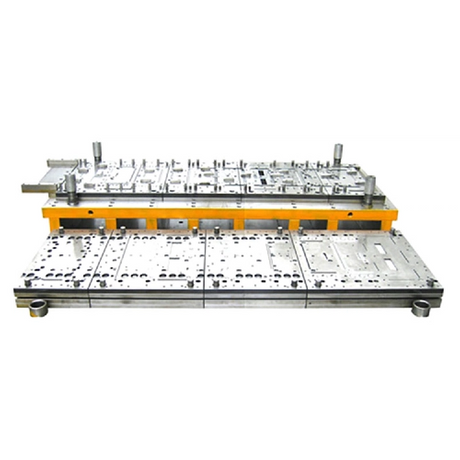
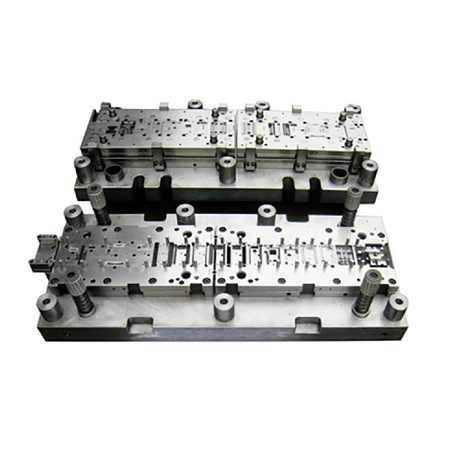
金型の製造では、パンチ プレスの電力供給に依存する必要があります。異なるサイズ、構造タイプの金型には、適合する異なるパンチを選択する必要があります。を適切に選択することで、 パンチプレス コストを削減し、資源を節約できます。 の主な基準は パンチプレス 、通常、型抜き力、成形力、プレス力、ストリッピング力などの合計を通じてトン数によって測定されます。
ブランキングフォースが主流です。 ブランキング力は一定ではありません。プレス加工における打抜き力の変化は以下の通りです。
パンチがスタンピング製品に接触し始めると、ブランキング力が増加します。パンチが製品の厚さの約1/3のとき、打ち抜き力は最大値に達します。その後、材料が破壊されると、力は徐々に減少します。したがって、最大ブランキング力を計算するだけで十分です。
ブランキング力の計算 通常のブランキング力の計算式:P=L*t*KS Kg 注:P はブランキングに必要な力、単位は Kg L はブランキング製品の外形全周(mm) T は材料の厚さ(mm) KS は材料のせん断強度(Kg/mm2) 一般に、ブランキング製品が軟鋼製の場合、材料の比せん断強さは次のとおりです。 35kg/mm²